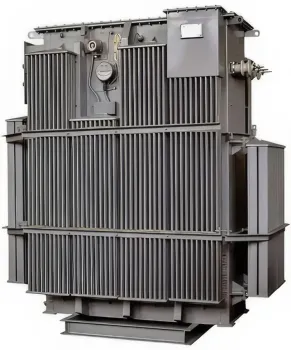
В Калуге на заводе автокомпонентов в разгар производственного сезона из-за аварийного трансформатора остановлены штамповочные прессы – под угрозой поставки для конвейеров. Мы за 10 дней изготовили и доставили ТМЗ-1000/10/0,4 с азотной защитой, выполнили монтаж в стеснённых условиях цеха и передали полный пакет разрешительной документации.
Штамповка – это не просто удар металла, а точность, от которой зависит безопасность автомобиля. Остановка прессов – это остановка всего конвейера.
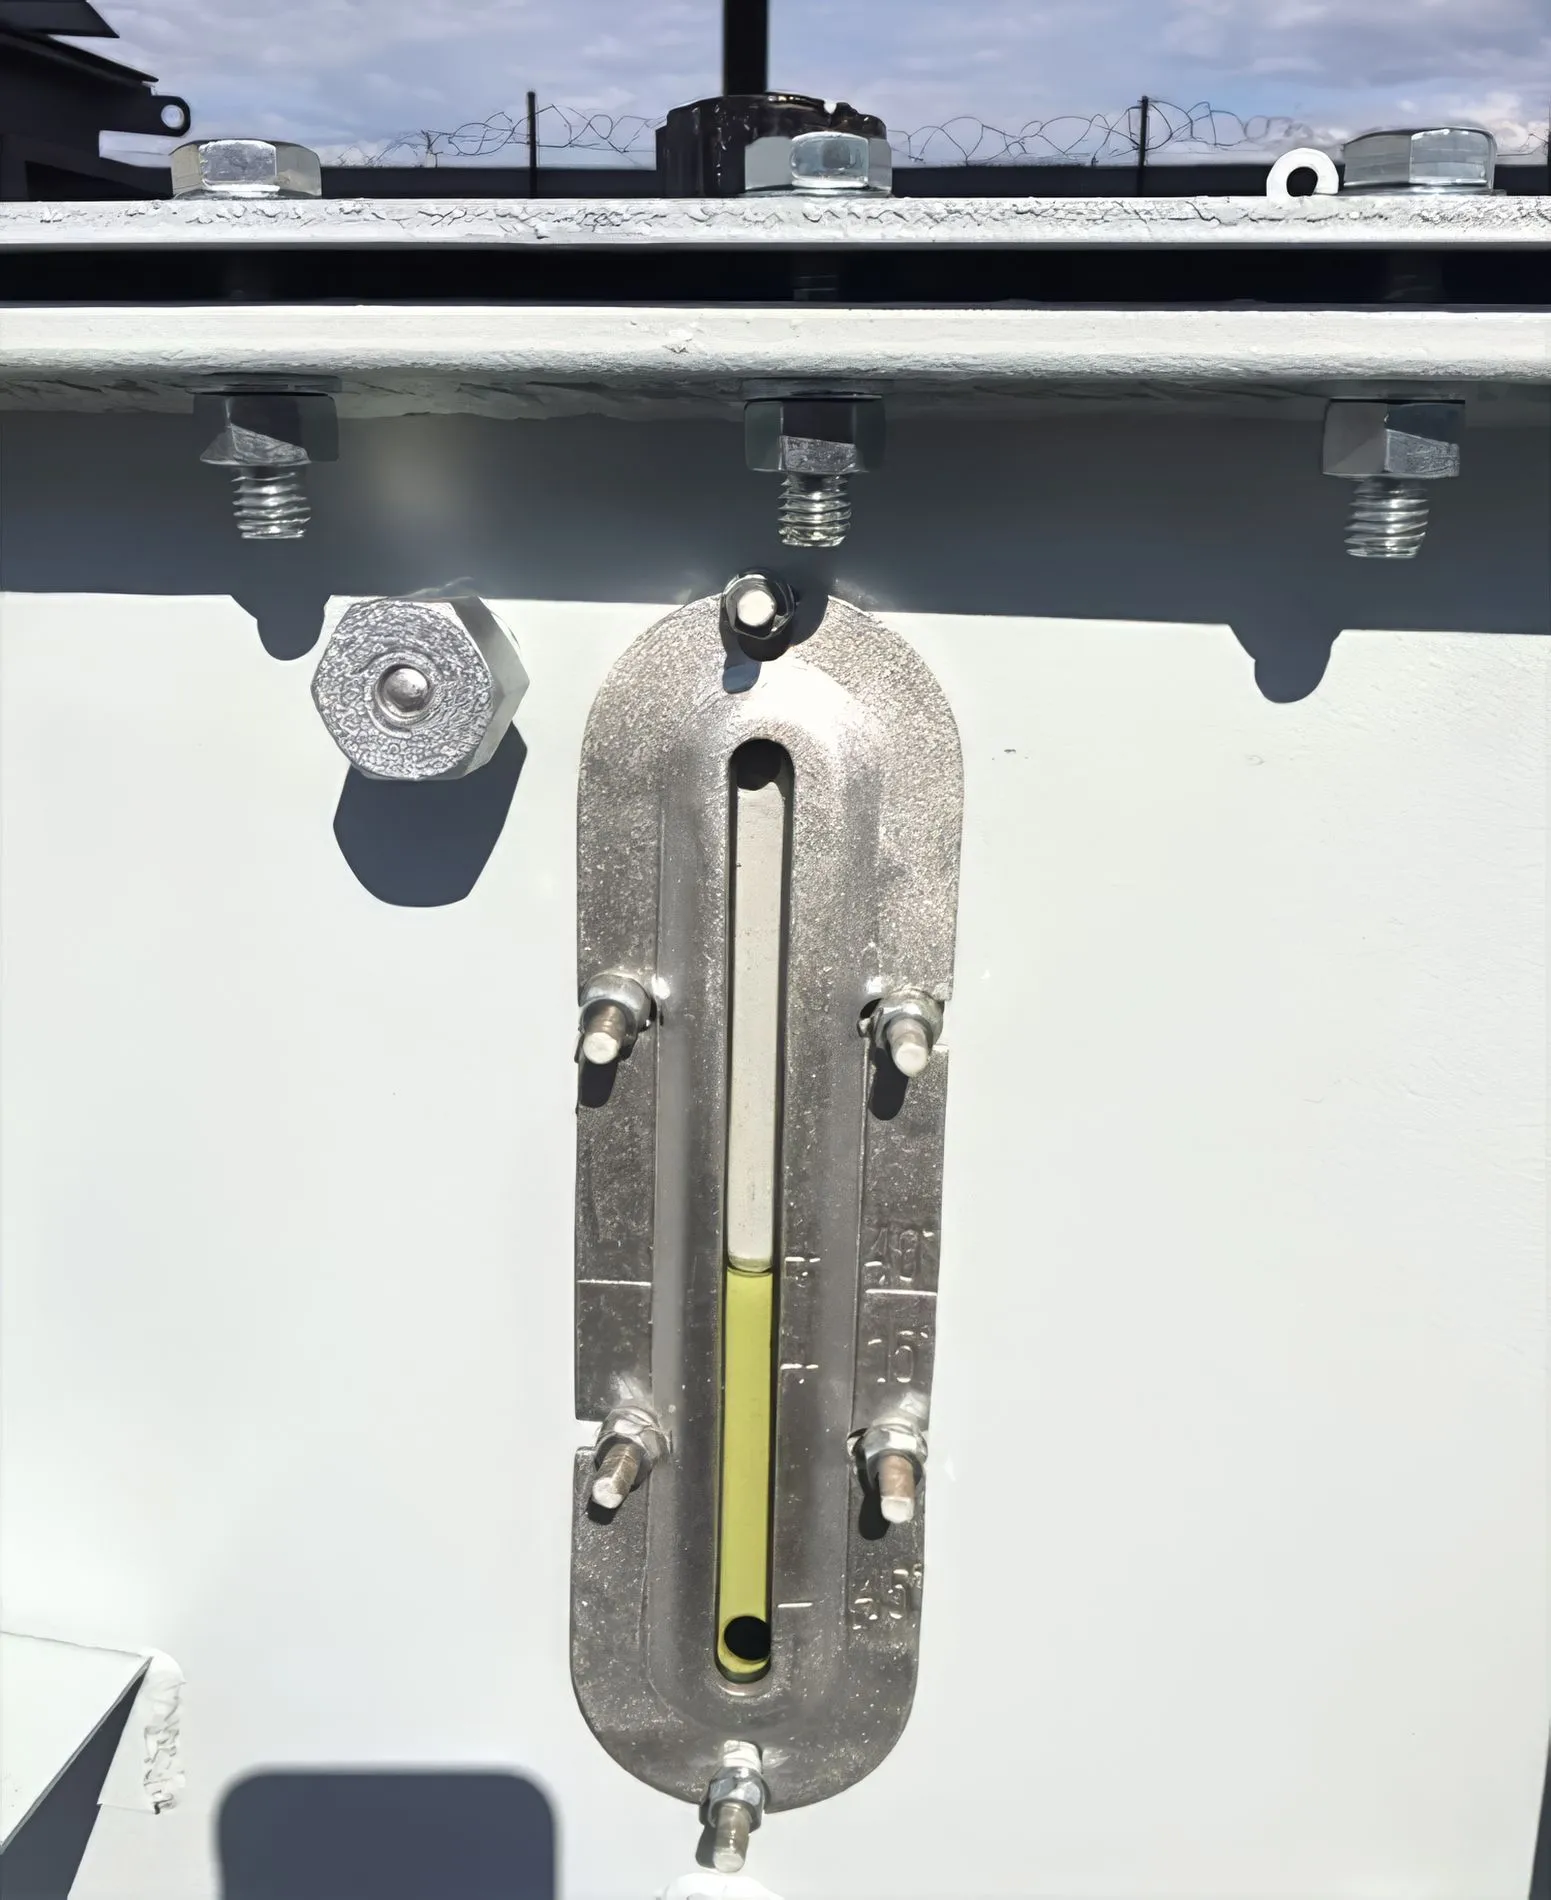
Проект отгрузки трансформатора ТМЗ-1000/10/0,4 в Калугу (16.07.2025) выполнен для завода по производству штампованных деталей кузова, где из строя вышли два пресса основной линии. Изделие в герметичном баке с азотной подушкой для защиты масла от окисления, масляное охлаждение. Герметичная конструкция без расширителя исключает контакт масла с воздухом – не требует обслуживания, что критично при двухсменной работе. Применено масло с высокими диэлектрическими свойствами и устойчивостью к перепадам температур. Заводские испытания проведены по полной программе.
| # | Параметр | Значение |
|---|---|---|
| 1 # | Мощность Параметр | 1000 кВА Значение |
| 2 # | Напряжение ВН/НН Параметр | 10 / 0,4 кВ Значение |
| 3 # | Потери ХХ / КЗ Параметр | 1900 / 12000 Вт Значение |
| 4 # | Полная масса Параметр | 3100 кг Значение |
Азотная подушка – это не просто герметичность, а сохранение ресурса масла в условиях интенсивной нагрузки, когда простой на обслуживание недопустим.
Перед отправкой выполнены все необходимые измерения сопротивления изоляции, коэффициента трансформации и проверки группы соединения. Бак окрашен атмосферостойкой эмалью, все вводы и уплотнения адаптированы к работе в цеху с вибрацией. Заземление нейтрали выполнено с учётом суглинистых грунтов Калужской области.
Герметичный бак с азотной подушкой выдерживает избыточное давление до 75 кПа, обеспечивая надёжную герметизацию при любых перепадах.
Монтаж в стеснённых условиях цеха требовал точности, но мы завершили его за 2 дня, не останавливая соседние линии.
По прибытии проведена повторная проверка сопротивления обмоток и уровня масла. Степень защиты оболочки соответствует требованиям для установки в производственных помещениях. Шеф-монтаж выполнен за 2 дня, пусконаладка – по программе завода с тестированием штамповочных прессов под нагрузкой, включая пиковые режимы.
| # | Этап | Выполненные операции |
|---|---|---|
| 1 # | Входной контроль Этап | Измерение изоляции, коэффициента трансформации Выполненные операции |
| 2 # | Транспортировка Этап | Фиксация, контроль давления азота, габаритный маршрут Выполненные операции |
| 3 # | Шеф-монтаж и пуск Этап | Прогрев, тестирование прессов под нагрузкой Выполненные операции |
В период обкатки – ежедневный мониторинг температуры масла и токов с удалённой передачей данных в диспетчерскую завода.